Nichelatura a rotobarile: il trattamento ideale per la minuteria metallica
La nichelatura a rotobarile è la soluzione più efficiente per rivestire grandi quantità di pezzi di piccole dimensioni: viti, dadi, rondelle, molle, rivetti, clip e componenti stampati. Invece di agganciare ogni pezzo a un telaio, i componenti vengono caricati sfusi in un cesto rotante immerso nel bagno galvanico, ottenendo un rivestimento uniforme con un costo per pezzo nettamente inferiore.o.
Cos’è la nichelatura a rotobarile
Il rotobarile (o barrel plating) è un cesto forato in polipropilene che ruota lentamente all’interno della vasca di processo. La rotazione rimescola continuamente i pezzi, garantendo che ogni superficie entri in contatto con la soluzione e con il flusso di corrente. Il contatto elettrico avviene tramite catodi interni al cesto, mentre il nichel si deposita per via elettrolitica sulla superficie dei componenti.
Il risultato è uno strato di nichel metallico che conferisce:
- protezione dalla corrosione e dall’ossidazione
- maggiore durezza superficiale e resistenza all’usura
- finitura estetica lucida, semilucida o satinata
- base di ancoraggio per successive cromature
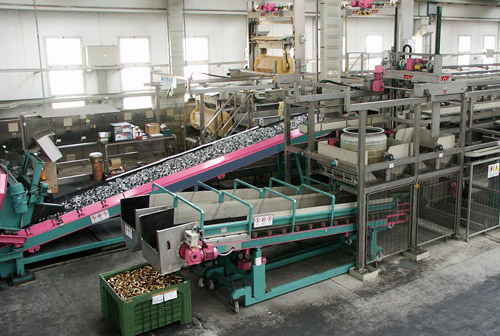
Come funziona il processo, fase per fase
- Sgrassaggio chimico ed elettrolitico — rimozione di oli, grassi ed emulsioni residue dalle lavorazioni meccaniche.
- Decapaggio acido — eliminazione di ossidi e ruggine superficiale per garantire l’adesione del deposito.
- Risciacqui intermedi — in acqua demineralizzata, per evitare trascinamenti tra le vasche.
- Deposizione del nichel — bagno tipo Watts (solfato di nichel, cloruro di nichel e acido borico) con pH controllato e temperatura attorno ai 50-60 °C. Additivi brillantanti e livellanti determinano la finitura finale.
- Passivazione o protezione finale — quando richiesto dal capitolato.
- Asciugatura in centrifuga — a caldo, per evitare macchie e ristagni d’acqua nelle cavità.
- Controllo qualità e imballo — verifica spessori, aspetto e adesione prima della spedizione.
Quali pezzi sono adatti al rotobarile
Il trattamento a rotobarile dà il meglio con:
- minuteria metallica e viteria in acciaio, ottone, rame
- componenti stampati e tranciati di piccola e media serie
- molle, clip, rivetti, boccole, terminali
- particolari per ferramenta, arredamento, elettrodomestico, automotive ed elettrotecnica
Il limite pratico è dimensionale e di forma: i pezzi devono essere abbastanza robusti da sopportare il rotolamento e non devono incastrarsi tra loro. Per componenti grandi, sottili, delicati o con superfici a vista critiche è preferibile la nichelatura a telaio.
Vantaggi rispetto al trattamento a telaio
| Rotobarile | Telaio | |
|---|---|---|
| Costo per pezzo | Molto basso | Più alto |
| Produttività | Migliaia di pezzi per ciclo | Limitata dai punti di aggancio |
| Uniformità | Buona, grazie al rimescolamento | Ottima, controllata pezzo per pezzo |
| Segni di aggancio | Assenti | Presenti nei punti di contatto |
| Dimensione pezzi | Piccola/media | Media/grande |
Il rotobarile elimina inoltre il segno del gancio, un dettaglio rilevante quando la superficie è a vista.
Nichelatura elettrolitica e nichelatura chimica
La nichelatura elettrolitica avviene per elettrodeposizione: lo spessore dipende dalla distribuzione delle linee di corrente, quindi tende a essere maggiore su spigoli e sporgenze.
La nichelatura chimica (nichel-fosforo, electroless) avviene per riduzione autocatalitica, senza corrente esterna: garantisce uno spessore costante anche su geometrie complesse, filettature e fori ciechi, con durezza superiore. È la scelta indicata quando la tolleranza dimensionale è stretta o il pezzo ha sottosquadri.
Spessori e prestazioni
Gli spessori tipici per la minuteria vanno da pochi micron fino a 15-20 µm, definiti in base all’ambiente di esercizio e alle specifiche del cliente. La resistenza alla corrosione si verifica in nebbia salina neutra secondo UNI EN ISO 9227, mentre i requisiti dei rivestimenti di nichel e nichel-cromo sono normati da UNI EN ISO 1456; per il nichel chimico il riferimento è la ISO 4527.
I controlli comprendono misura dello spessore (XRF secondo ISO 3497 o metodo metallografico ISO 1463), prova di adesione secondo ISO 2819 e verifica dell’aspetto superficiale.